项目需求
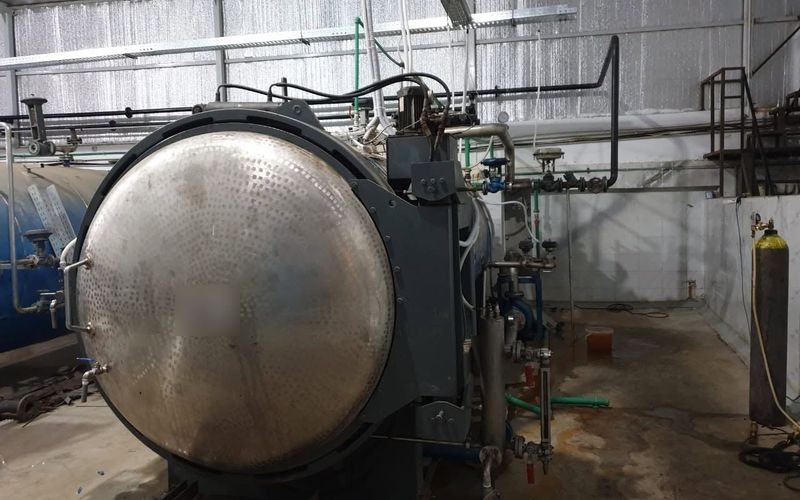
一家食品饮料工厂以厌氧反应器为核心的废弃物处理系统需要投入连续运行。在此之前,仪表、接线、控制逻辑和安全功能都需要逐一验证。
解决方案
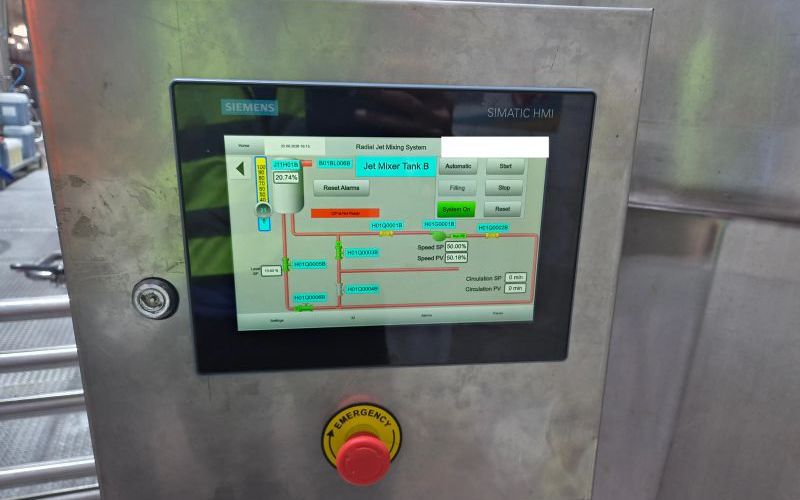
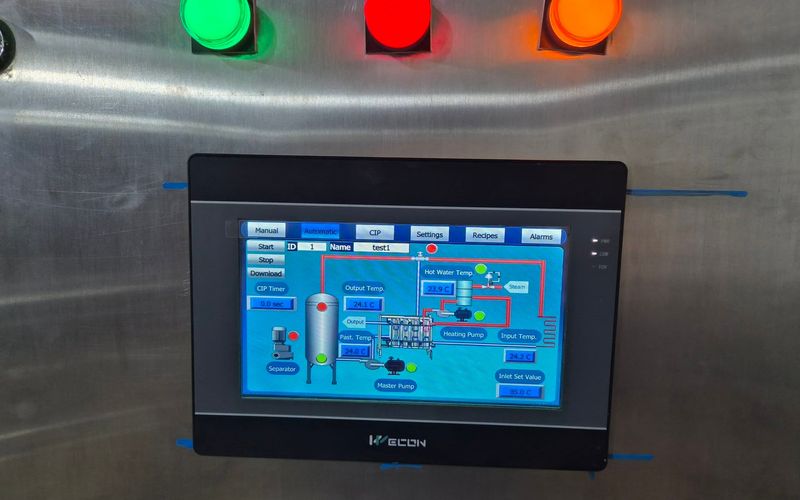
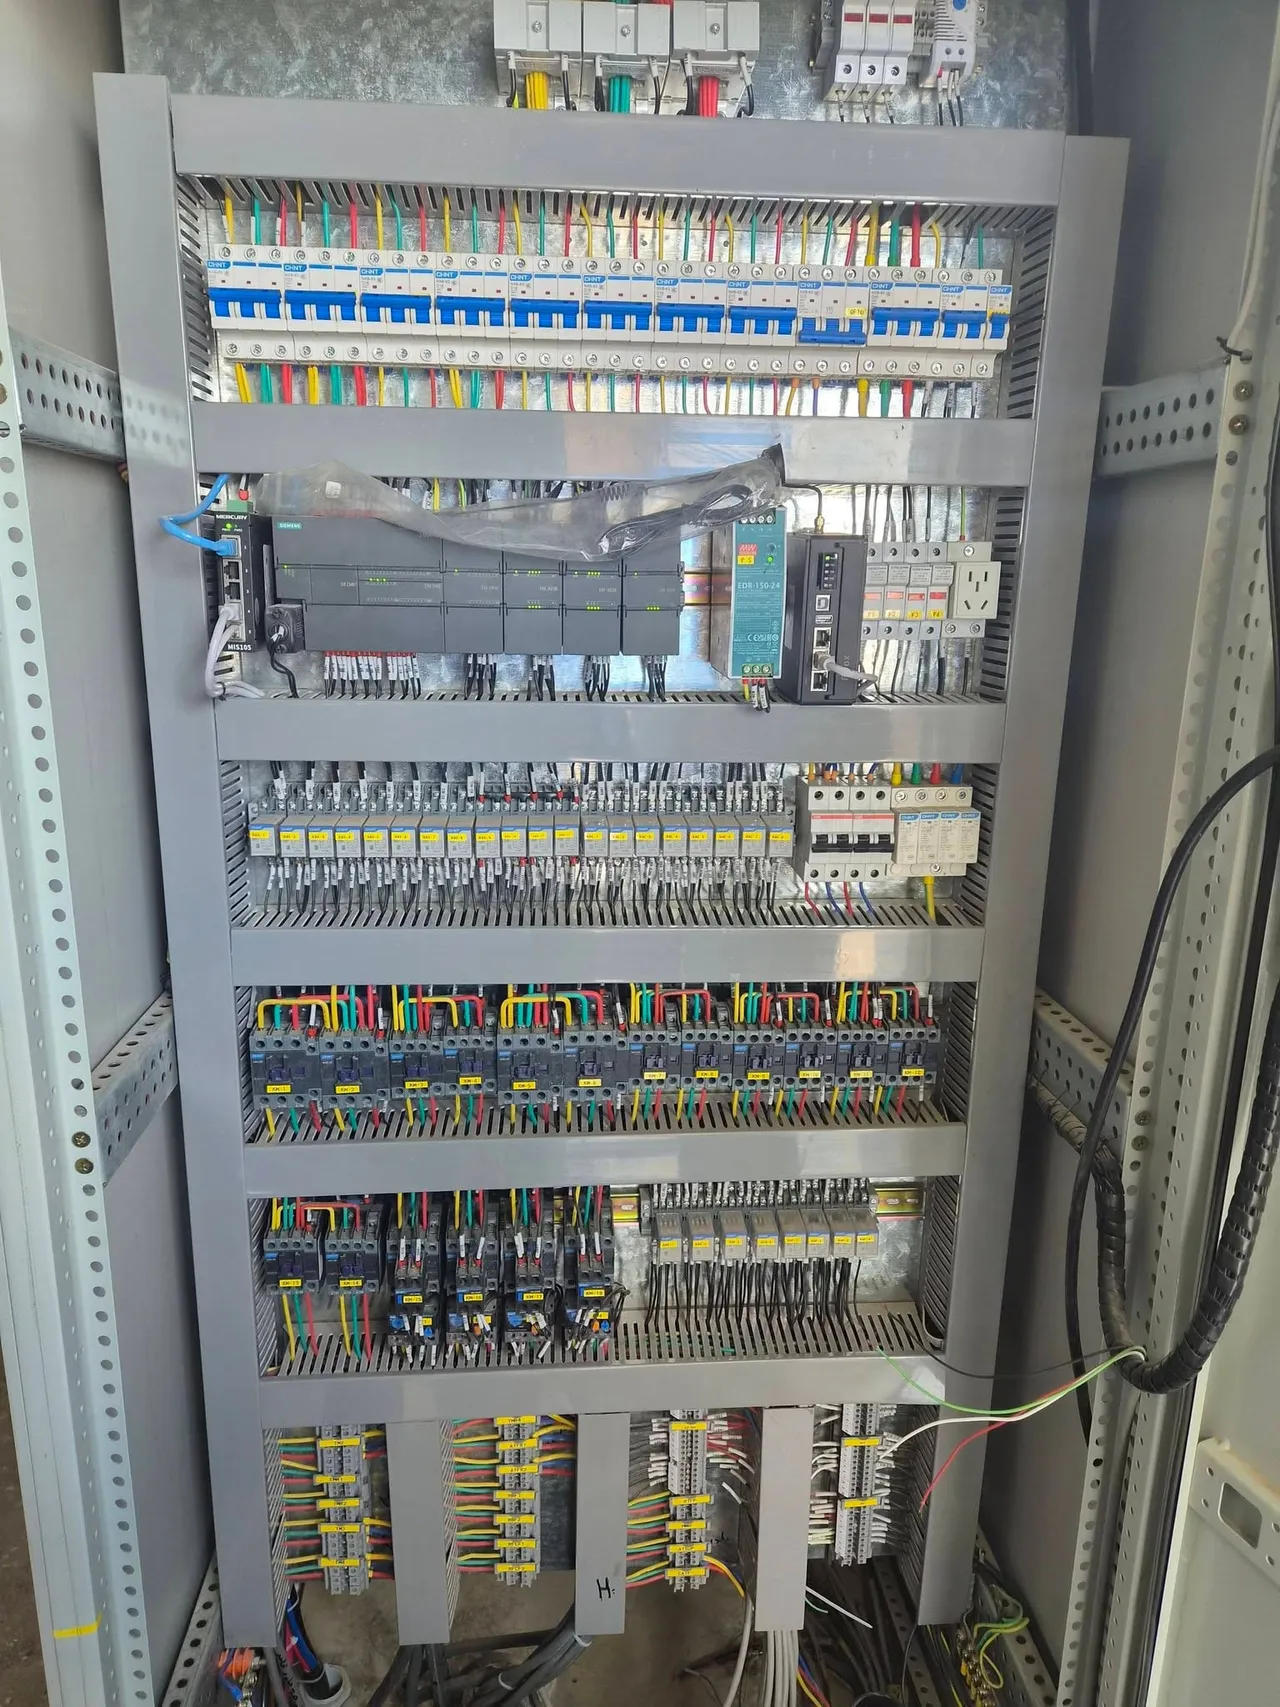
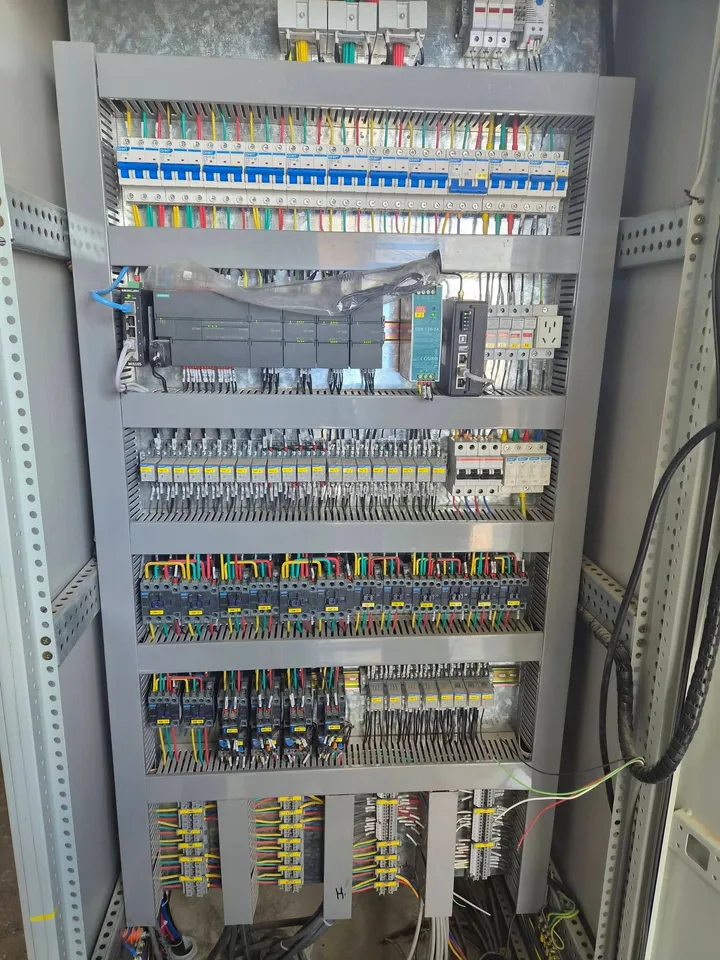
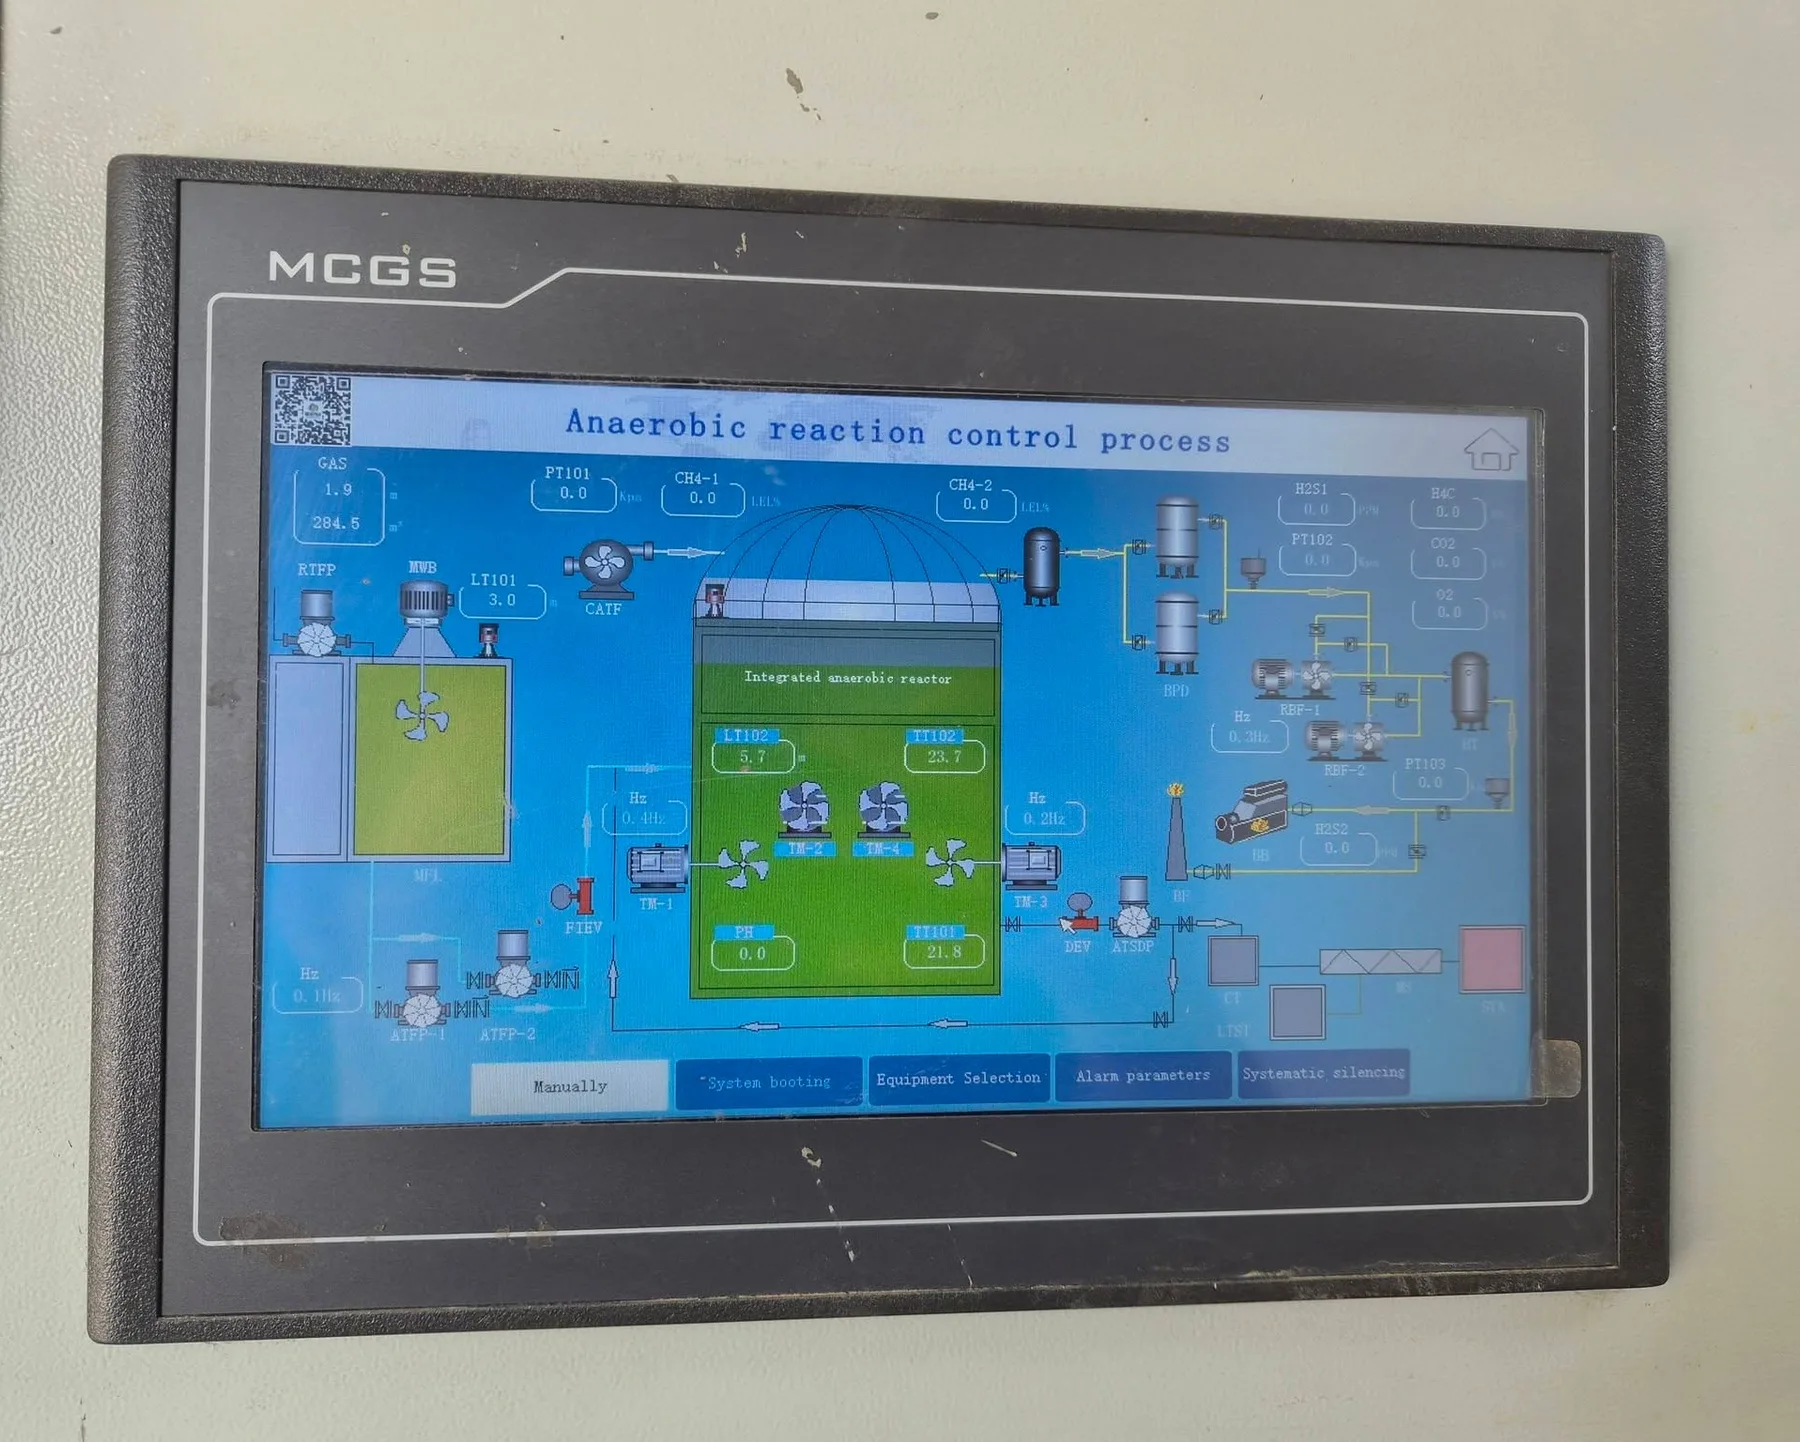
我们的工作范围是测试与调试。我们核查了现场仪表和电气连接。随后,我们测试了现场与控制系统之间的每一路 I/O 信号,控制系统为 Siemens S7-200 SMART PLC 配 MCGS HMI。我们还验证了控制逻辑和运行流程,并测试了安全联锁和保护功能。
随后,我们在实际运行条件下逐步投运系统,整定运行参数,并解决了调试中发现的问题。
工作范围
- 现场仪表与接线核查
- 现场设备与控制系统之间的 I/O 测试
- 控制逻辑与流程验证
- 安全联锁与保护功能测试
- 逐步投运与性能检查
- 参数整定
- 调试问题项关闭
实施效果
所有调试问题均已解决,系统移交时具备连续运行条件。