
- Siemens · Schneider Electric · LS Electric · Wecon
热加工、CIP 与配料系统的工艺控制
在食品、乳品和制药工艺中,产品质量取决于各项工艺参数:温度、压力、时间、流量和剂量。我们构建的控制系统能稳定保持这些参数,在参数不达标时停止工艺,并记录运行过程。
工艺控制服务内容
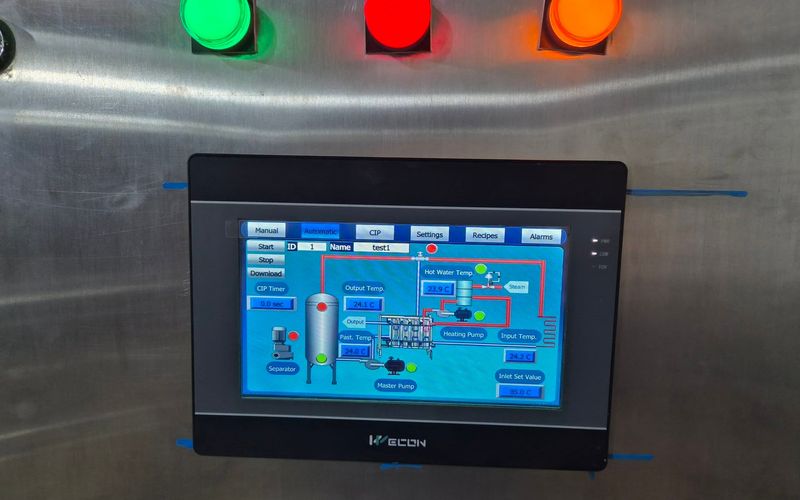
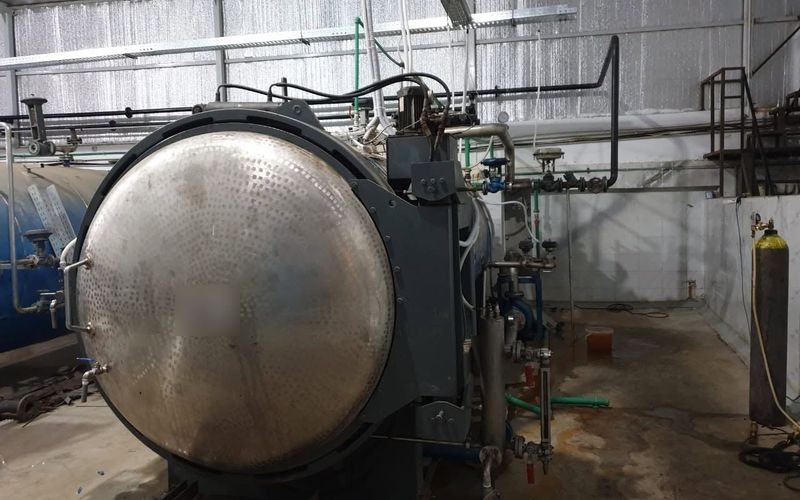
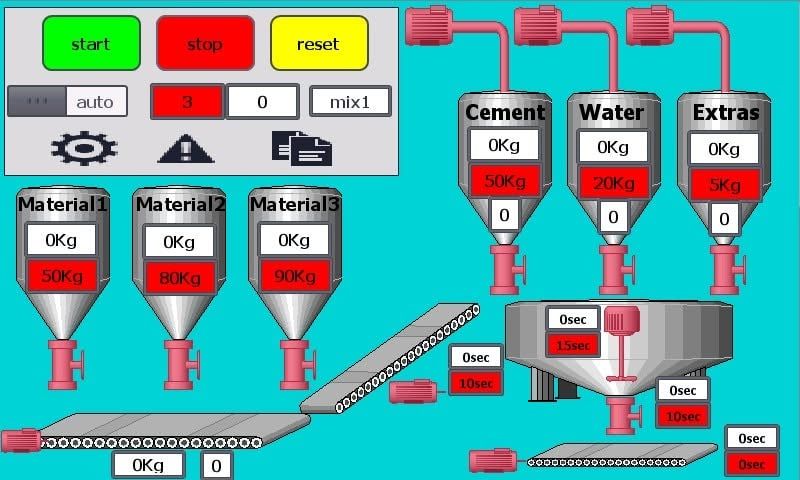
我们的工艺类项目包括带 CIP 的巴氏杀菌机、橄榄杀菌釜、奶酪蒸煮锅、片剂包衣机、混凝土搅拌站、洗衣化料投加以及饮料糖浆混合系统。我们的工程师还曾在一家制药厂重新调试纯化水公用系统。
温度与压力控制
蒸汽、热水和加热的闭环控制,每种产品设有各自的设定值。
时间与阶段控制
加热、保持、杀菌和冷却等多阶段循环,每个阶段设有时间、温度和压力设定值。
CIP 程序
CIP 就地清洗循环:定时步序、泵阀控制,并在 HMI 上设有独立画面。
配料与计量投加
原料、水、添加剂和化学品的称量与计量投加,具备配比配方和批次流程。批次逻辑可参照 ISA-88 原则进行结构化设计。
产品安全联锁
工艺条件未达到前截留或回流产品的控制逻辑,例如巴氏杀菌机的回流阀(FDV)。
配方与记录
每种产品各有配方,并通过数据记录支持质量记录和追溯。
HMI 实时演示
在浏览器中操作巴氏杀菌机
一套可实际运行的 HTST(高温短时)牛奶巴氏杀菌机仿真,正是我们为乳品厂打造的那类 PLC 与 HMI 系统。启动设备、切换配方、制造故障、运行 CIP 清洗:控制逻辑会像真实设备一样作出反应。
试一试
- 按“启动”
- 等待进入“出料”
- 按“模拟故障”观察 TT-102
- 确认报警
按启动运行巴氏杀菌机。
TT-102 保温管出口FDV 回流
24.0°C
回流限值 ≥ 72.0 °C · 最短 15 s
PT-201 3.0 barTT-101 24.0 °C
- TT-101 加热出口
- 24.0 °C SP 72.5
- 保持时间
- 0.0 s
- FT-101 流量
- 0 L/h
- TT-201 热水
- 70.0 °C
- TCV-201 蒸汽阀
- 0 %
- 批次 B-1041
- 0.0 L
配方
出料许可条件 禁止
- TT-102 ≥ 72.0 °C,未满足
- 持续 2 s(确认时间),未满足
- 热回收段压差:杀菌侧 > 原料侧,未满足
- 保持时间 ≥ 15 s,未满足
手动控制
加热 SP
72.5 °C
FDV
CIP 程序
- 预冲洗
- 碱洗
- 中间冲洗
- 酸洗
- 最终冲洗
报警与事件
优先级时间位号信息状态
无活动报警
ISA-101模拟 10.1″ 操作面板,参照 ISA-101 高性能 HMI 原则设计:一切正常时为灰色,仅异常状态使用彩色,可触摸的元素为蓝色。
何时需要我们的工艺控制服务
- 不同批次之间温度或时间有波动
- 操作人员靠手动调节阀门
- 质量部门需要批次记录
- 新的工艺撬装设备需要控制系统
交付内容
- 书面控制说明:流程、联锁与报警
- 仪表与 I/O 清单
- 含配方的 PLC 与 HMI 或 SCADA 程序
- 投运时的回路测试与参数整定
- 按约定配置的数据记录
相关项目
常见问题
你们提供仪表吗?
我们负责传感器、变送器和阀门的选型并可代为采购,也可以使用设备上现有的仪表。所有仪表都会在调试时逐一检查。
系统能保存记录以备质量审核吗?
可以。我们的工艺系统会记录关键数值和事件,记录格式按项目约定。我们不提供正式的计算机化系统验证,例如 21 CFR Part 11 验证。
能为现有工艺增加 CIP 吗?
很多情况下可以,前提是阀门和泵具备条件。CIP 可以集成在设备程序中(如我们的巴氏杀菌机项目),也可以作为独立程序运行。
工艺控制
需要更精确的工艺控制?
请描述工艺流程、需要保持的设定值以及现有仪表,我们会提出控制方案。
报价所需信息
以下信息不必全部具备。请先发送现有资料,其余我们会再向您了解。
- 设备或生产线的功能,以及您希望改动的内容
- 设备和现有控制柜的照片,以及电机、变频器和 PLC 的铭牌照片
- 图纸、I/O 点表或现有程序(如有)
- 首选的 PLC 和 HMI 品牌,或无特定要求
- 设备处的供电电压和频率,例如 380 V、50 Hz
- 工厂所在地及目标日期
- HMI 画面和文件所需的语言