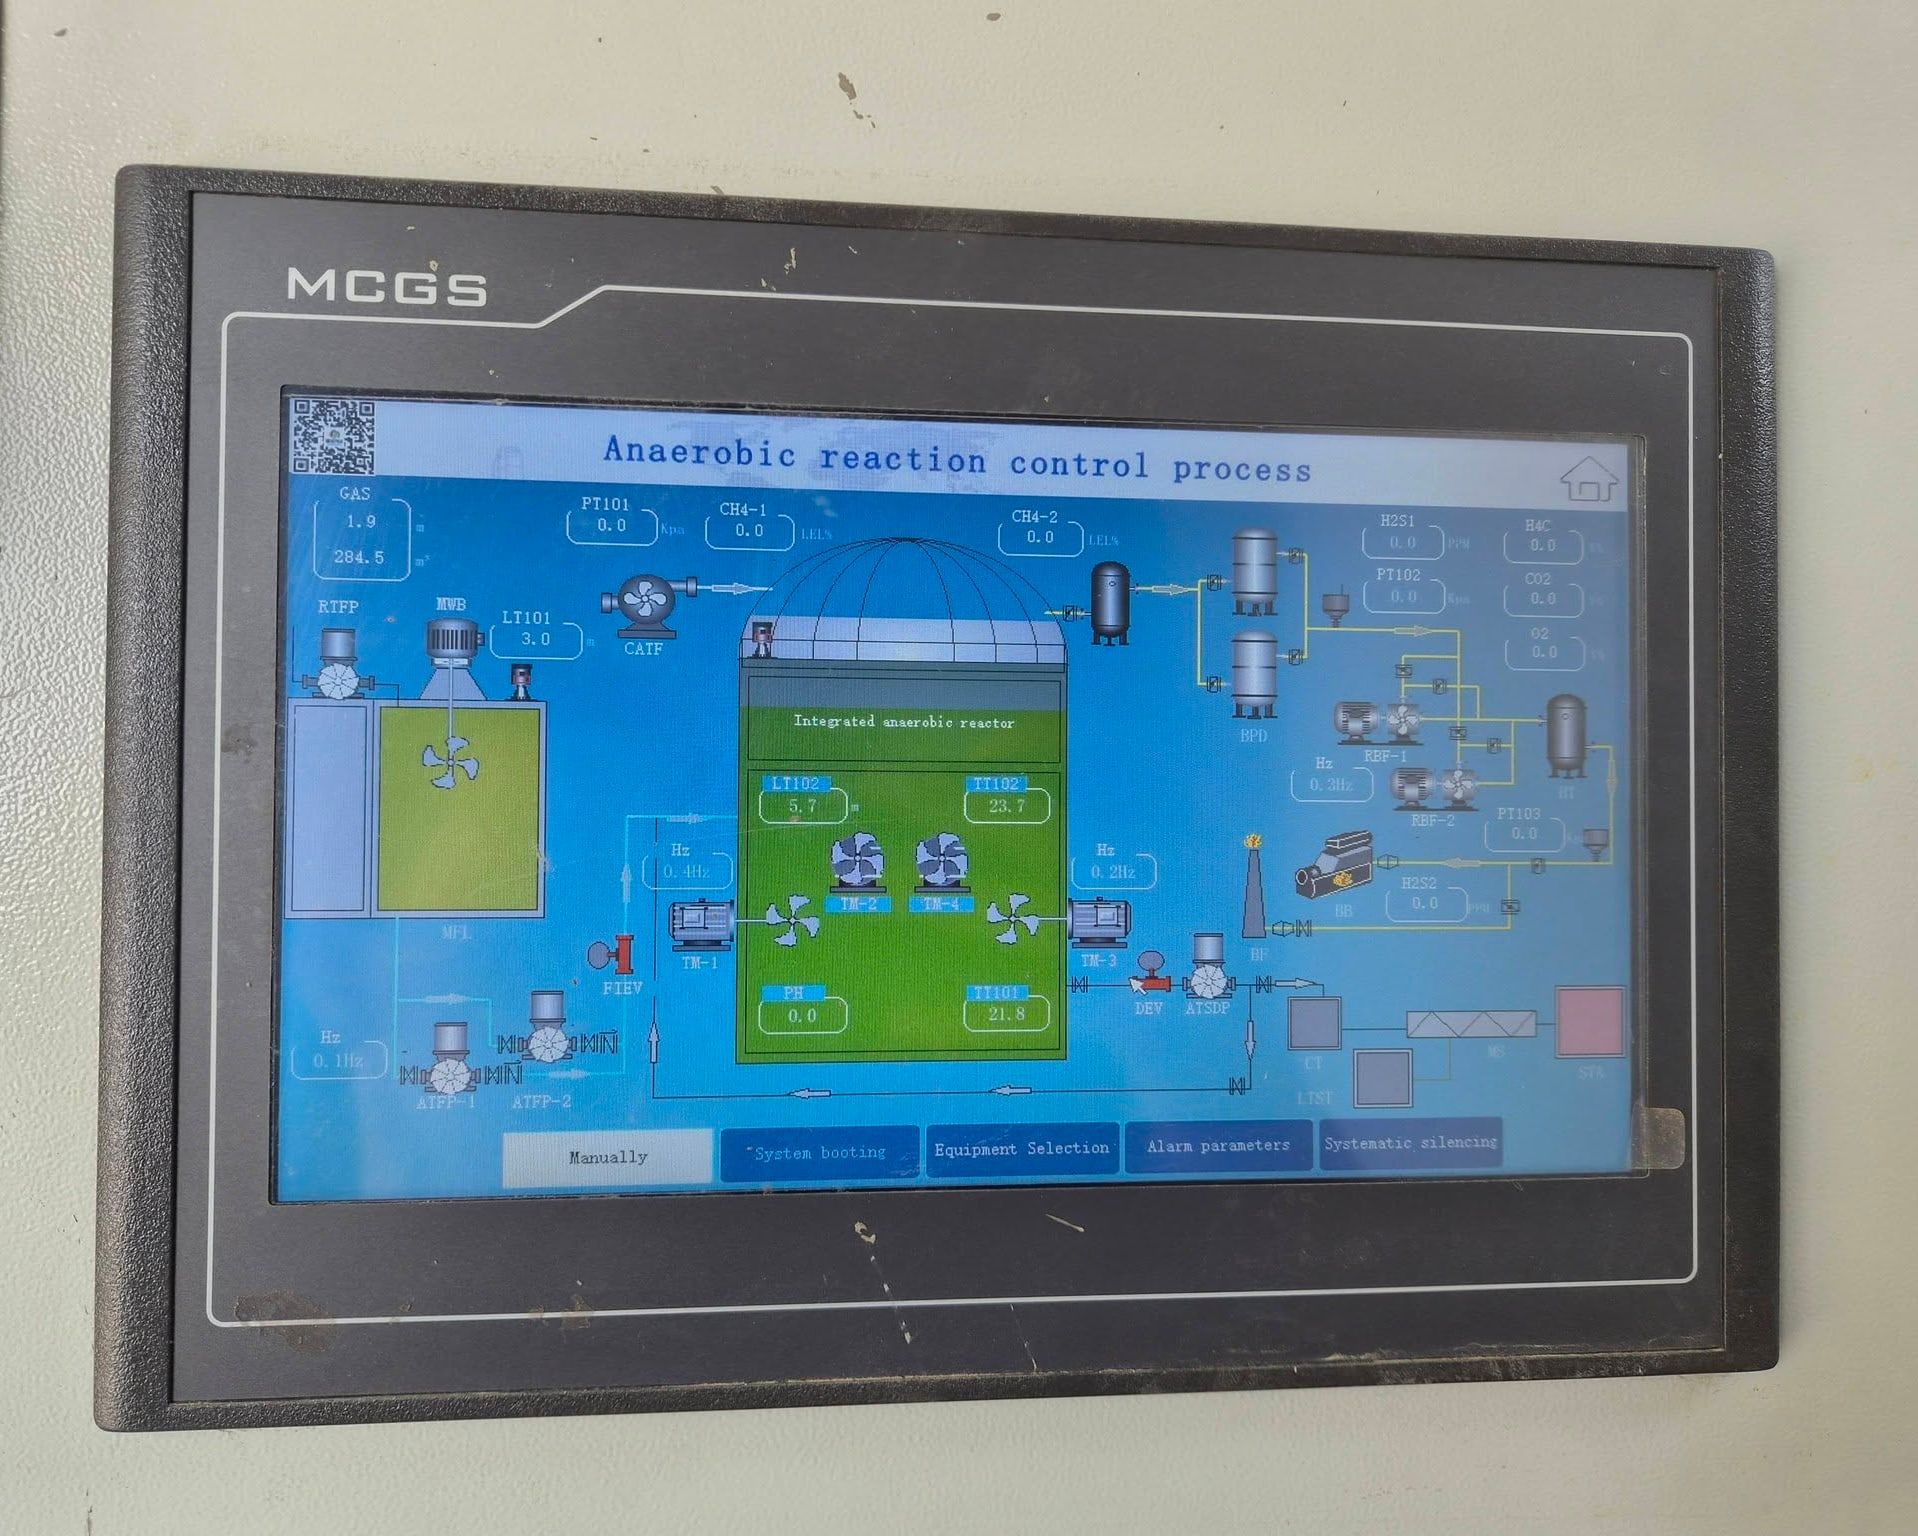
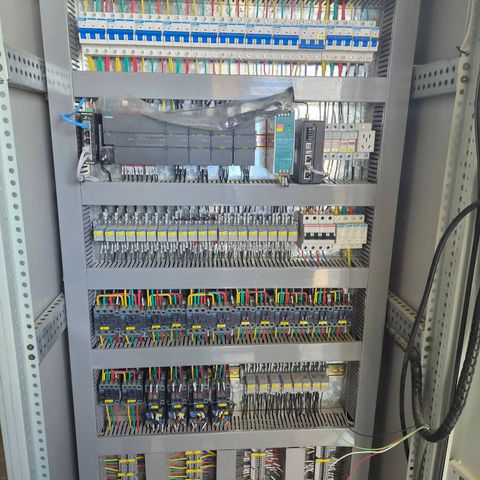
المصانع ومصنّعو الماكينات في مصر
ماكينات جديدة، وتطوير الماكينات القديمة، وإصلاح الأعطال، وتحسين العمليات. مهندسون يتحدثون لغتك ويحضرون إلى مصنعك.
الحركة متوقفة لأن جهازك مضبوط على تقليل الحركة.
نصمم نظام التحكم، ونبرمج الـ PLC وشاشات HMI وأنظمة SCADA، ونتولى اختبار الماكينة وتشغيلها داخل مصنعك. نعمل مع خطوط إنتاج الأغذية والألبان والأدوية ومستحضرات التجميل والتغليف.
منصات نبرمجها وندمجها
نختار المنصة التي تناسب ماكينتك وميزانيتك وقطع الغيار المتوفرة في مصر.
تعرّف على التقنياتالأسماء والشعارات التجارية مملوكة لأصحابها، وتُعرض فقط لتوضيح المعدات التي يعمل عليها مهندسونا.
ماكينات جديدة، وتطوير الماكينات القديمة، وإصلاح الأعطال، وتحسين العمليات. مهندسون يتحدثون لغتك ويحضرون إلى مصنعك.
فريق هندسي محلي يتولى تشغيل خطوط الإنتاج المستوردة، وتعريب شاشات HMI لمشغّليك، ودعم المصنع بعد بدء التشغيل.
01مشروعات مختارة
ماكينات حقيقية وصور فعلية من مشروعاتنا، مع حجب أسماء العملاء.
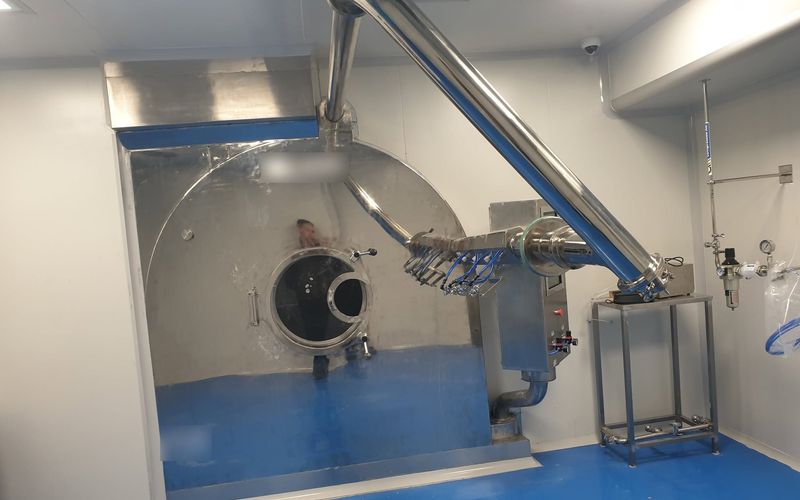
الصناعات الدوائية2025
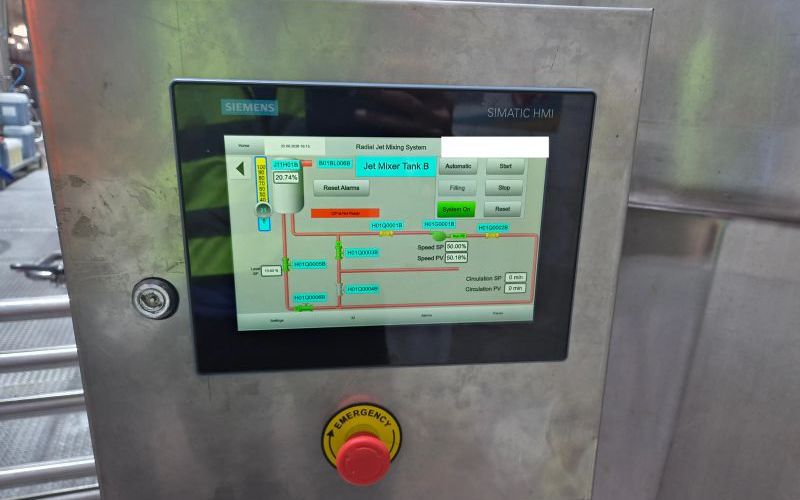
الأغذية والمشروبات2026
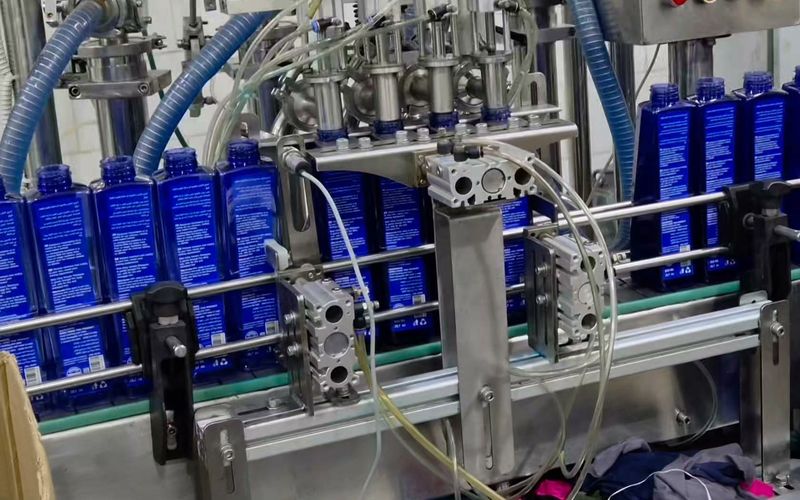
لا نذكر أسماء العملاء حفاظًا على السرية. ويمكننا عند الطلب ترتيب تواصلك مع عملاء سابقين، بعد موافقتهم.
02الخدمات
ثماني خدمات، من التصميم الكهربائي ولوحات التحكم حتى التشغيل والدعم الفني. اختر نطاق العمل كاملًا أو الجزء الذي تحتاجه فقط.
مخططات كهربائية وقوائم I/O ولوحات تحكم PLC، نصممها ونجمّعها ونُسلّكها ونختبرها لماكينتك أو عمليتك الإنتاجية.
برامج PLC واضحة ومشروحة بالتعليقات، وشاشات HMI لمنصات Siemens و Schneider Electric و Delta و LS Electric و Wecon، بالعربية أو الإنجليزية أو باللغتين.
أنظمة تحكم متكاملة لماكينات التعبئة والليبل والطباعة والغسيل والاختبار: PLC و HMI وانفرترات (VFD) ودرايفرات ستيبر والتحكم في الحركة.
احتفظ بماكينتك الجيدة واستبدل نظام تحكمها القديم بنظام جديد: PLC و HMI وانفرترات وتحكم في الحركة، موثّق ومختبَر، مع خطة انتقال مدروسة.
التحكم في البسترة والتعقيم والطهي وتغليف الأقراص و CIP والخلط وضبط الجرعات، مع الوصفات وحمايات التشغيل وتسجيل البيانات.
شاشات SCADA والإنذارات والوصفات والتقارير والتتبع، لترى العملية وتُثبت ما تم إنتاجه.
اختبار المداخل والمخارج (I/O) والحلقات، واختبار حمايات التشغيل، وبدء التشغيل وضبط البارامترات، للأنظمة التي ننفذها وللماكينات والخطوط التي ورّدها آخرون.
تشخيص الأعطال المفاجئة وإصلاحها، وتعديل البرامج، والصيانة الوقائية، وتدريب المشغّلين، والمساعدة في توفير قطع الغيار في مصر.
03القطاعات
يتركز معظم عملنا في مصانع تتوقف فيها جودة المنتج على درجة الحرارة أو الزمن أو الجرعة أو الموضع.
04لماذا تختارنا
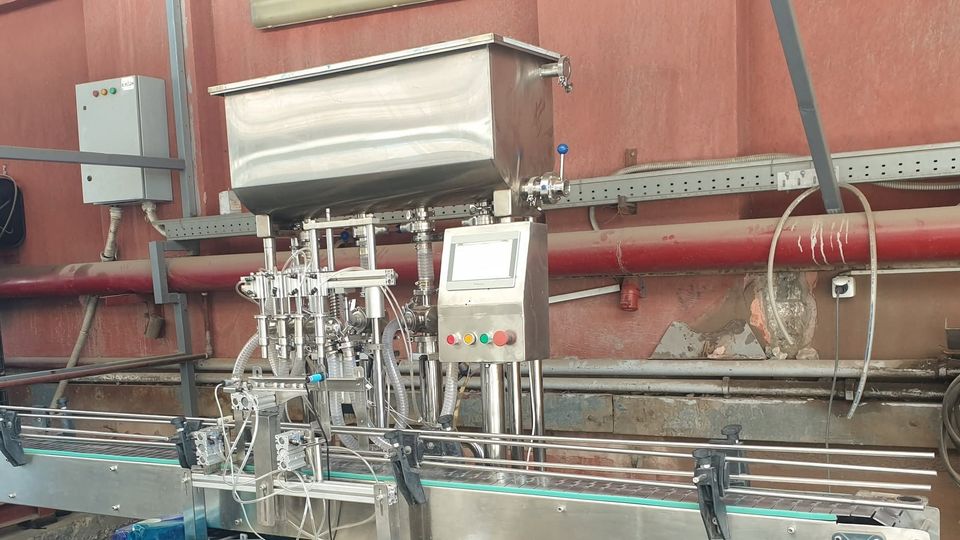
المهندس الذي يصمم نظام التحكم هو نفسه من يبرمجه ويشغّله، فلا تضيع أي تفاصيل بين الفرق.
نعمل على Siemens و Schneider Electric و Delta و LS Electric و Wecon، ونرشّح المنصة التي تناسب ميزانيتك وقطع الغيار المتاحة لك وفريق الصيانة لديك.
شاشات HMI بالعربية أو الإنجليزية أو باللغتين، بإنذارات واضحة، وتشغيل يدوي وأوتوماتيكي، ووصفات يختار منها المشغّلون.
نختبر كل نقطة I/O وكل حماية تشغيل (Interlock) وكل إنذار قبل بدء الإنتاج، وتستلم مخططات وملاحظات يعتمد عليها فريق الصيانة لديك.
مع من ستعمل
تتواصل مباشرةً مع مهندسي الأتمتة الذين يعملون على نظامك، لا مع وسيط مبيعات. يمتلك فريقنا خبرة تزيد على أربع سنوات في تصميم أنظمة PLC و HMI و SCADA وبرمجتها وتشغيلها لمصانع الأغذية والمشروبات والأدوية وصناعات أخرى.
تعرّف علينا05من المعاينة إلى التسليم
ست خطوات من الزيارة الأولى حتى تعمل الماكينة. وتتعامل مع المهندسين أنفسهم من البداية إلى النهاية.
نعاين الماكينة أو خط الإنتاج، ونراجع لوحات البيانات (Nameplates) والمخططات، ونتفق معك على ما يجب أن يؤديه النظام.
تستلم نطاق عمل وعرض سعر مكتوبين. وبعد الاتفاق نُعدّ المخططات الكهربائية وقائمة الـ I/O وقائمة المكونات (BOM).
نجمّع لوحة التحكم ونوصّل أسلاكها، ونكتب برنامج الـ PLC، ونصمم شاشات الـ HMI.
فحص التوصيلات، ومحاكاة المداخل والمخارج (I/O)، ومراجعة شاشات الـ HMI خطوة بخطوة، قبل أن يصل أي شيء إلى مصنعك.
اختبار المداخل والمخارج والحلقات (Loop check)، واختبار حمايات التشغيل (Interlocks)، ثم بدء التشغيل وضبط البارامترات مع مشغّليك.
مخططات ما بعد التنفيذ (As-built)، وتدريب المشغّلين، ودعم مستمر كلما احتجت إلى تعديلات.
الاختبار والتشغيل
نتولى تشغيل خطوط الإنتاج المستوردة، ونختبر المداخل والمخارج والحلقات، ونعرّب شاشات HMI للمشغّلين المحليين، وندعم المصنع بعد بدء التشغيل.
شركة لتصنيع الأغذية والمشروبات · 2026
06الموقع
مقرنا في مدينة السادس من أكتوبر بالجيزة، ونعمل في القاهرة الكبرى والمناطق الصناعية في أنحاء مصر، ومنها:
مقرنا: 6 أكتوبر وأكتوبر الجديدة
6 أكتوبر وأكتوبر الجديدة
العين السخنة ومنها تيدا (TEDA)
نحو 140 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في العين السخنةاطلب عرض سعرنحو 60 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في مدينة العبوراطلب عرض سعرنحو 75 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في مدينة بدراطلب عرض سعرنحو 90 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في العاشر من رمضاناطلب عرض سعرنحو 60 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في مدينة الساداتاطلب عرض سعرنحو 160 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في برج العرباطلب عرض سعرنحو 140 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في العين السخنةاطلب عرض سعرنحو 160 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في القنطرة غرباطلب عرض سعرنحو 200 كم من مقرنا (بخط مستقيم)
خطّط لمشروعك في شرق بورسعيداطلب عرض سعرمصنعك في مكان آخر في مصر؟ تواصل معنا، فنحن نرتّب الزيارات الميدانية حسب كل حالة.
07الأسئلة الشائعة
أرسل وصفًا مختصرًا وبعض الصور، وسيراجعها أحد مهندسينا ويرد عليك بأسئلة أو بعرض سعر.
الهاتف: +20 110 319 7233البريد الإلكتروني: info@
لا يلزم أن يتوفر لديك كل ما في هذه القائمة. أرسل ما لديك، وسنطلب منك الباقي.