
- Siemens · Schneider Electric · Delta · LS Electric · Wecon
برمجة PLC وتصميم شاشات HMI
برنامج PLC الجيد يفهمه أي مهندس يعمل عليه لاحقًا. نكتب منطق تحكم منظمًا لتسلسل تشغيل الماكينة وحمايات التشغيل (Interlocks) والإنذارات والوصفات (Recipes)، ونشرحه بالتعليقات ليتابعه فريق الصيانة لديك بسهولة.
ما يشمله عملنا في برمجة PLC و HMI
وعلى شاشة HMI نصمم صفحات يفهمها المشغّلون من النظرة الأولى: عرض عام للعملية، والتشغيل اليدوي والأوتوماتيكي، والإعدادات، والوصفات، وصفحة للإنذارات. ويمكن أن تكون الشاشات بالعربية أو الإنجليزية أو باللغتين.
تسلسل تشغيل الماكينة
منطق تحكم خطوة بخطوة للتغذية أو التعبئة أو لصق الليبل أو الغسيل أو التعقيم أو الوزن والخلط (Batching)، مع التشغيل اليدوي والأوتوماتيكي.
الحمايات والإنذارات
حمايات السلامة وحمايات العملية (Interlocks)، واكتشاف الأعطال، ورسائل إنذار تخبر المشغّل بما يجب فحصه.
الوصفات والبارامترات
وصفات المنتجات، وبرامج الخطوات، والقيم المطلوبة (Setpoints) التي يغيّرها المشغّلون من شاشة HMI دون تعديل برنامج PLC.
تصميم شاشات HMI
رسومات تمثيلية للعملية (Mimics)، ومؤشرات الحالة، والعدادات، وصفحات الإعدادات، وقوائم الإنذارات، على شاشة HMI من العلامة التجارية التي تستخدمها ماكينتك.
شاشات HMI عربية وثنائية اللغة
شاشات بالعربية للمشغّلين المحليين، وأخرى بالإنجليزية للمهندسين والخبراء الزائرين.
الاتصال بين الأجهزة
ربط وحدة PLC وشاشة HMI والانفرترات وأجهزة القياس عبر Modbus RTU و Modbus TCP و Ethernet.
عرض حيّ لشاشة HMI
شغّل وحدة بسترة من متصفحك
محاكاة عاملة لوحدة بسترة حليب بنظام HTST (درجة حرارة عالية لزمن قصير)، من نوع أنظمة PLC و HMI التي ننفّذها لمصانع الألبان. شغّلها، وغيّر الوصفة، وافتعل عطلًا، وابدأ دورة تنظيف CIP؛ وسيستجيب منطق التحكم تمامًا كما في الماكينة الحقيقية.
جرّبها
- اضغط «تشغيل»
- انتظر حالة «للأمام»
- اضغط «محاكاة عطل»راقب TT-102
- أكّد الإنذارات
اضغط تشغيل لبدء عمل وحدة البسترة.
TT-102 مخرج الاحتجازFDV تحويل
24.0°C
حد التحويل ≥ 72.0 °C · حد أدنى 15 s
PT-201 3.0 barTT-101 24.0 °C
- TT-101 مخرج التسخين
- 24.0 °C SP 72.5
- زمن الاحتجاز
- 0.0 s
- FT-101 التدفق
- 0 L/h
- TT-201 ماء ساخن
- 70.0 °C
- TCV-201 صمام البخار
- 0 %
- التشغيلة B-1041
- 0.0 L
الوصفة
شروط التمرير للأمام ممنوع
- قراءة TT-102 لا تقل عن 72.0 °C، غير متحقق
- ثبات القراءة لمدة 2 s (زمن التحقق)، غير متحقق
- ΔP الاسترجاع: المبستر > الخام، غير متحقق
- زمن الاحتجاز لا يقل عن 15 s، غير متحقق
التحكم اليدوي
SP التسخين
72.5 °C
FDV
برنامج CIP
- شطف أولي
- غسيل قلوي
- شطف وسيط
- غسيل حمضي
- شطف نهائي
الإنذارات والأحداث
الأولويةالوقتالوسمالرسالةالحالة
لا توجد إنذارات نشطة
ISA-101شاشة تشغيل محاكاة مقاس 10.1″ مصمّمة وفق مبادئ واجهات HMI عالية الأداء في معيار ISA-101: الرمادي حين يكون كل شيء طبيعيًا، والألوان للحالات غير الطبيعية فقط، والأزرق لكل ما يمكنك لمسه.
متى تحتاج إلينا في البرمجة
- ماكينة جديدة تحتاج إلى منطق التحكم والشاشات
- برنامج قائم يحتاج إلى تعديلات أو وظائف جديدة
- المشغّلون يعانون مع شاشات غير واضحة أو بالإنجليزية فقط
- الماكينة تعمل يدويًا لأن التشغيل الأوتوماتيكي لم يعمل جيدًا من البداية
ما تستلمه
- برنامج PLC مختبَر ومشروح بالتعليقات
- شاشات HMI باللغات المتفق عليها
- قائمة الإنذارات وقائمة البارامترات
- تعليمات تشغيل للمشغّلين وفنيي الصيانة
- ملفات البرنامج وصلاحيات الوصول حسب المتفق عليه في عرض السعر
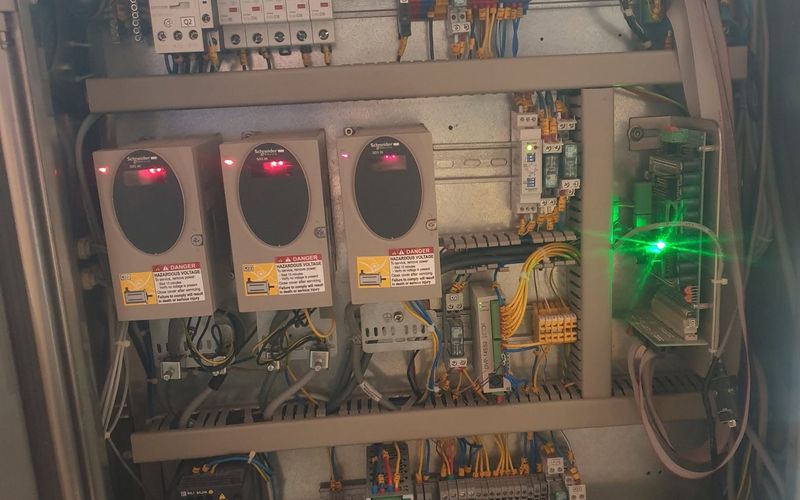
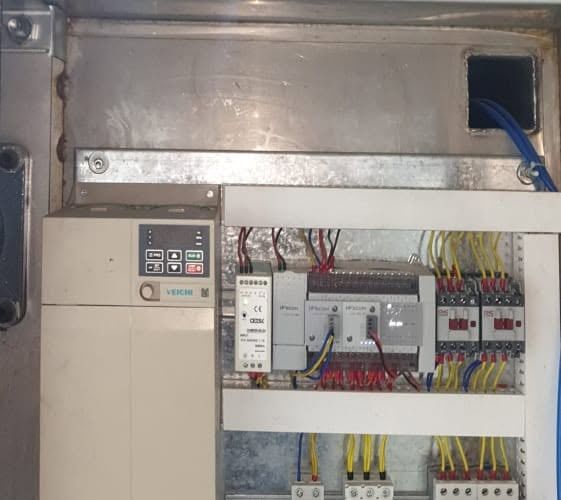
مشروعات ذات صلة
القطاعات
الأغذية والمشروبات
عدد المشروعات: 5مستحضرات التجميل
عدد المشروعات: 3المغاسل التجارية
عدد المشروعات: 2معدات الاختبار
عدد المشروعات: 1
منصات نبرمجها وندمجها
الأسماء والشعارات التجارية مملوكة لأصحابها، وتُعرض فقط لتوضيح المعدات التي يعمل عليها مهندسونا.
الأسئلة الشائعة
ما علامات PLC و HMI التي تبرمجونها؟
نبرمج Siemens (ومنها S7-1200 و WinCC Professional)، و Schneider Electric، و Delta، و LS Electric، و Wecon. كما شغّلنا أنظمة مبنية على وحدات تحكم أخرى، مثل شاشات HMI من MCGS.
هل يمكنكم تعديل برنامج كتبه مبرمج آخر؟
نعم، إذا أمكن سحب البرنامج من وحدة PLC (Upload) أو كانت ملفات المشروع لديك. وإذا كان البرنامج محميًا أو مفقودًا، نوثّق الماكينة ونكتب برنامجًا جديدًا.
هل نستلم ملفات البرنامج؟
نحدد في عرض السعر كتابةً ما يخص ملفات البرنامج وكلمات المرور والملكية، لتعرف قبل اعتماد الطلب ما الذي ستستلمه.
هل يمكنكم نقل ماكينة من علامة PLC إلى أخرى؟
نعم. ويحدث ذلك كثيرًا عندما يصعب العثور على قطع غيار الـ PLC القديم. اطّلع على خدمة تطوير الماكينات وتحديث أنظمة التحكم.
برمجة PLC و HMI
تحتاج إلى برنامج جديد أو تعديل برنامج؟
أخبرنا بموديلات PLC و HMI وبما يجب أن تؤديه الماكينة. وستساعدنا صور اللوحة والشاشات كثيرًا.
الهاتف: +20 110 319 7233البريد الإلكتروني: info@
ما نحتاجه لإعداد عرض السعر
لا يلزم أن يتوفر لديك كل ما في هذه القائمة. أرسل ما لديك، وسنطلب منك الباقي.
- ما تؤديه الماكينة أو خط الإنتاج، وما تريد تغييره
- صور الماكينة ولوحة التحكم الحالية، ولوحات بيانات المحركات والانفرترات والـ PLC
- المخططات أو قائمة الـ I/O أو البرنامج الحالي، إن وُجدت
- العلامة التي تفضّلها للـ PLC والـ HMI، أو أنه لا تفضيل لديك
- جهد التغذية وتردده عند الماكينة، مثل 380 فولت و50 هرتز
- موقع المصنع والموعد المستهدف
- اللغات المطلوبة لشاشات الـ HMI والمستندات