
- Siemens · Schneider Electric · LS Electric · Wecon
التحكم في العمليات الحرارية وأنظمة CIP والخلط
في عمليات الأغذية والألبان والأدوية، الأرقام هي التي تحدد المنتج: الحرارة والضغط والزمن والتدفق والجرعة. نبني أنظمة تحكم تثبّت هذه القيم، وتوقف العملية إذا لم تتحقق، وتسجّل ما حدث.
ما تشمله خدمة التحكم في العمليات
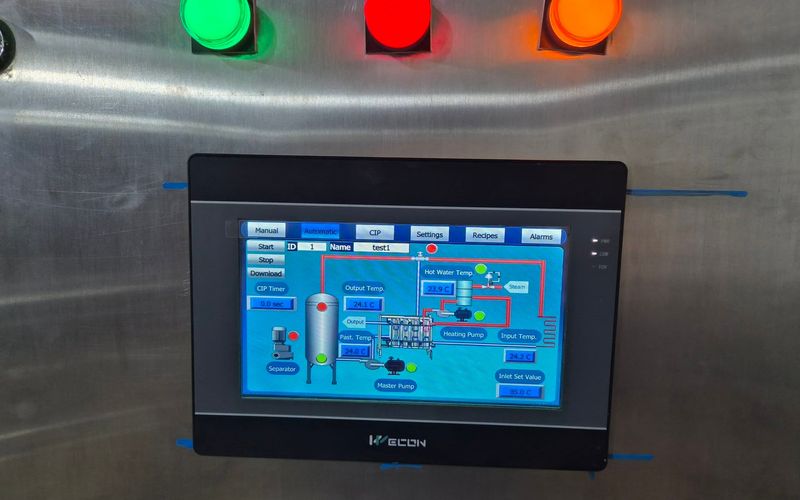
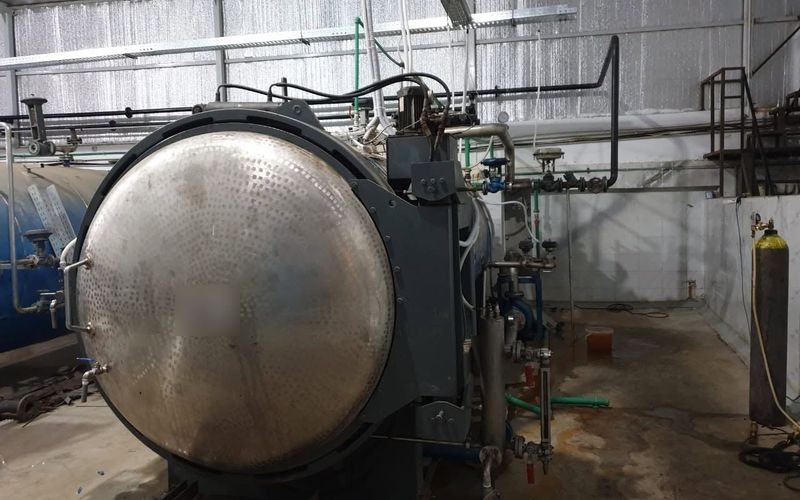
تشمل أعمالنا في التحكم في العمليات: ماكينات بسترة مزودة بنظام التنظيف الموضعي (CIP)، وأوتوكلاف لتعقيم الزيتون، وماكينة طهي جبن، وماكينة تغليف أقراص دوائية، ومحطة خلط خرسانة، وضبط جرعات الكيماويات في غسالات المغاسل، ونظام خلط السيرب لمصنع مشروبات. كما أعاد مهندسونا تشغيل أنظمة المياه النقية (Purified water) في أحد مصانع الأدوية.
التحكم في الحرارة والضغط
تحكم مغلق الحلقة (Closed-loop) في البخار والماء الساخن والتسخين، مع قيم مطلوبة (Setpoints) لكل منتج.
التحكم في الزمن والمراحل
دورات متعددة المراحل مثل التسخين والاحتجاز (Holding) والتعقيم والتبريد، مع قيم مطلوبة للزمن والحرارة والضغط في كل مرحلة.
دورات التنظيف الموضعي (CIP)
دورات تنظيف موضعي بخطوات محددة زمنيًا، وتحكم في المضخات والصمامات، وصفحات مخصصة لها على شاشة HMI.
الوزن والخلط والجرعات
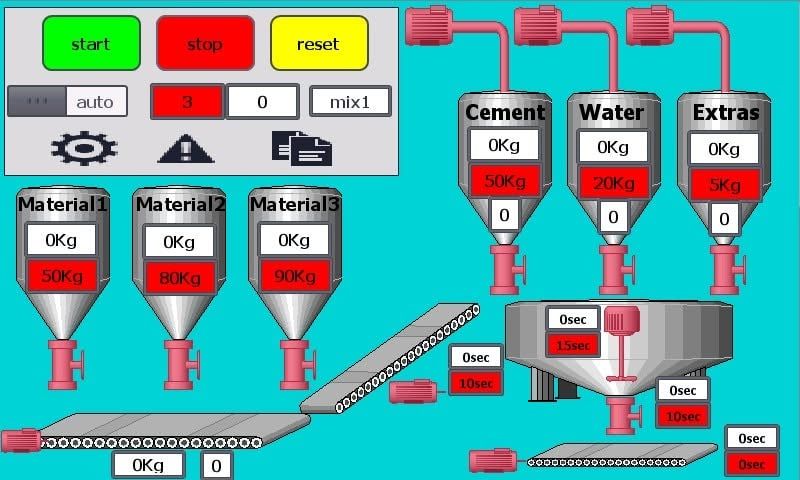
وزن الخامات والمياه والإضافات والكيماويات وضبط جرعاتها، مع وصفات الخلطات وتسلسل تشغيل الدفعات (Batches). ويمكن هيكلة منطق الدفعات وفق مبادئ المعيار ISA-88.
حمايات سلامة المنتج
منطق تحكم يحجز المنتج أو يحوّل مساره حتى تتحقق شروط العملية، مثل صمام تحويل التدفق (FDV) في ماكينة البسترة.
الوصفات والسجلات
وصفة لكل منتج، وتسجيل للبيانات من أجل سجلات الجودة والتتبع.
عرض حيّ لشاشة HMI
شغّل وحدة بسترة من متصفحك
محاكاة عاملة لوحدة بسترة حليب بنظام HTST (درجة حرارة عالية لزمن قصير)، من نوع أنظمة PLC و HMI التي ننفّذها لمصانع الألبان. شغّلها، وغيّر الوصفة، وافتعل عطلًا، وابدأ دورة تنظيف CIP؛ وسيستجيب منطق التحكم تمامًا كما في الماكينة الحقيقية.
جرّبها
- اضغط «تشغيل»
- انتظر حالة «للأمام»
- اضغط «محاكاة عطل»راقب TT-102
- أكّد الإنذارات
اضغط تشغيل لبدء عمل وحدة البسترة.
TT-102 مخرج الاحتجازFDV تحويل
24.0°C
حد التحويل ≥ 72.0 °C · حد أدنى 15 s
PT-201 3.0 barTT-101 24.0 °C
- TT-101 مخرج التسخين
- 24.0 °C SP 72.5
- زمن الاحتجاز
- 0.0 s
- FT-101 التدفق
- 0 L/h
- TT-201 ماء ساخن
- 70.0 °C
- TCV-201 صمام البخار
- 0 %
- التشغيلة B-1041
- 0.0 L
الوصفة
شروط التمرير للأمام ممنوع
- قراءة TT-102 لا تقل عن 72.0 °C، غير متحقق
- ثبات القراءة لمدة 2 s (زمن التحقق)، غير متحقق
- ΔP الاسترجاع: المبستر > الخام، غير متحقق
- زمن الاحتجاز لا يقل عن 15 s، غير متحقق
التحكم اليدوي
SP التسخين
72.5 °C
FDV
برنامج CIP
- شطف أولي
- غسيل قلوي
- شطف وسيط
- غسيل حمضي
- شطف نهائي
الإنذارات والأحداث
الأولويةالوقتالوسمالرسالةالحالة
لا توجد إنذارات نشطة
ISA-101شاشة تشغيل محاكاة مقاس 10.1″ مصمّمة وفق مبادئ واجهات HMI عالية الأداء في معيار ISA-101: الرمادي حين يكون كل شيء طبيعيًا، والألوان للحالات غير الطبيعية فقط، والأزرق لكل ما يمكنك لمسه.
متى تحتاج إلينا في أنظمة التحكم في العمليات
- درجات الحرارة أو الأزمنة تختلف من دفعة إلى أخرى
- المشغّلون يضبطون الصمامات يدويًا
- فريق الجودة لديك يحتاج إلى سجلات للدفعات
- وحدة عملية مجمّعة جديدة (Process skid) تحتاج إلى نظام تحكم
ما تستلمه
- وصف مكتوب لنظام التحكم: تسلسل التشغيل والحمايات والإنذارات
- قائمة أجهزة القياس والـ I/O
- برامج PLC و HMI أو SCADA مع الوصفات
- اختبار الحلقات (Loop check) وضبط البارامترات عند بدء التشغيل
- إعداد تسجيل البيانات حسب المتفق عليه
مشروعات ذات صلة
مواد البناء2025
محطة خلط خرسانة باستخدام Siemens S7-1200 و WinCC
- Siemens S7-1200 PLC
- Siemens WinCC Professional SCADA
القطاعات
الأغذية والمشروبات
عدد المشروعات: 6الصناعات الدوائية
عدد المشروعات: 1مواد البناء
عدد المشروعات: 1المغاسل التجارية
عدد المشروعات: 2
منصات نبرمجها وندمجها
الأسماء والشعارات التجارية مملوكة لأصحابها، وتُعرض فقط لتوضيح المعدات التي يعمل عليها مهندسونا.
الأسئلة الشائعة
هل توردون أجهزة القياس؟
نحدد مواصفات الحساسات ومرسلات القياس (Transmitters) والصمامات ويمكننا توريدها، أو نعمل بأجهزة القياس الموجودة بالفعل على معداتك. ونختبر كل جهاز منها أثناء التشغيل.
هل يحتفظ النظام بسجلات لتدقيق الجودة؟
نعم. تسجّل أنظمتنا القيم والأحداث الرئيسية، ونتفق على صيغة السجلات في كل مشروع. ولا نقدّم التحقق الرسمي من الأنظمة الحاسوبية (Computer-system validation)، مثل التحقق وفق 21 CFR Part 11.
هل يمكنكم إضافة CIP إلى عملية قائمة؟
في حالات كثيرة نعم، إذا سمحت الصمامات والمضخات بذلك. ويمكن أن يعمل CIP داخل برنامج الماكينة، كما في مشروعات ماكينات البسترة التي نفذناها، أو كتسلسل مستقل.
التحكم في العمليات
تحتاج إلى تحكم أدق في العملية؟
صِف العملية، والقيم المطلوبة التي يجب تثبيتها، وأجهزة القياس المتوفرة لديك، وسنقترح عليك حلًا للتحكم.
الهاتف: +20 110 319 7233البريد الإلكتروني: info@
ما نحتاجه لإعداد عرض السعر
لا يلزم أن يتوفر لديك كل ما في هذه القائمة. أرسل ما لديك، وسنطلب منك الباقي.
- ما تؤديه الماكينة أو خط الإنتاج، وما تريد تغييره
- صور الماكينة ولوحة التحكم الحالية، ولوحات بيانات المحركات والانفرترات والـ PLC
- المخططات أو قائمة الـ I/O أو البرنامج الحالي، إن وُجدت
- العلامة التي تفضّلها للـ PLC والـ HMI، أو أنه لا تفضيل لديك
- جهد التغذية وتردده عند الماكينة، مثل 380 فولت و50 هرتز
- موقع المصنع والموعد المستهدف
- اللغات المطلوبة لشاشات الـ HMI والمستندات