التحدي
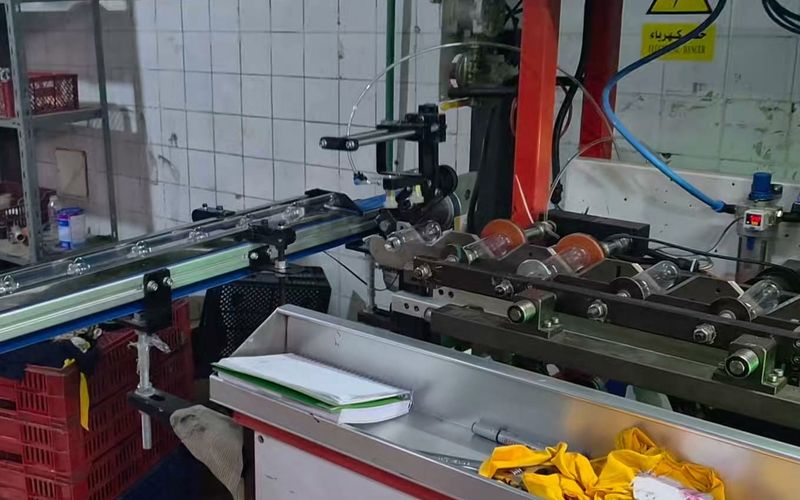
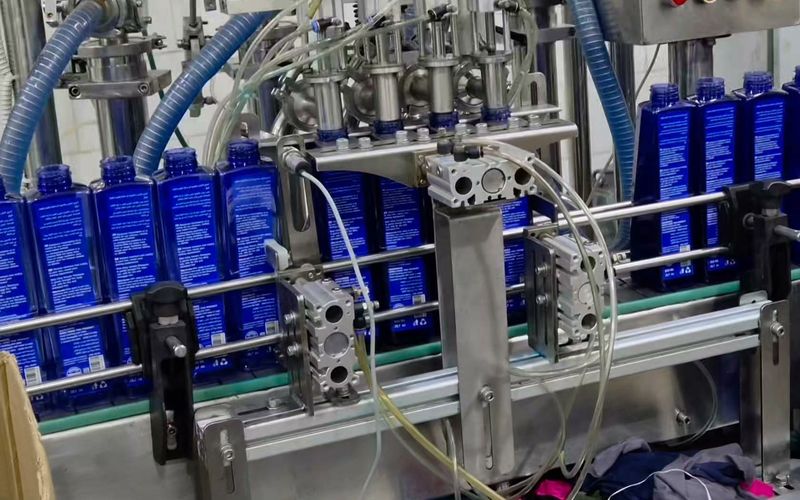
كان على ماكينة الليبل أن تضع الليبل بدقة بسرعة الخط، وأن تتعامل مع عدة أحجام للمنتجات ومقاسات لليبل، وأن تكتشف غياب الليبل أو انحرافه عن موضعه قبل أن تنتقل المنتجات إلى المرحلة التالية.
الحل
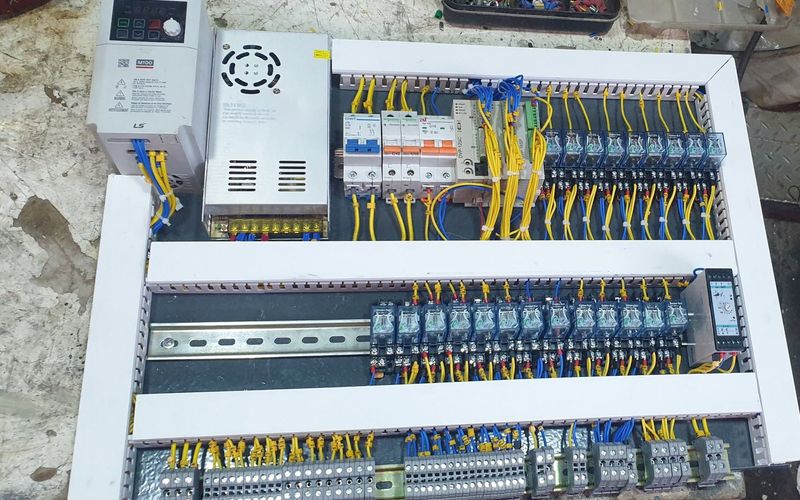
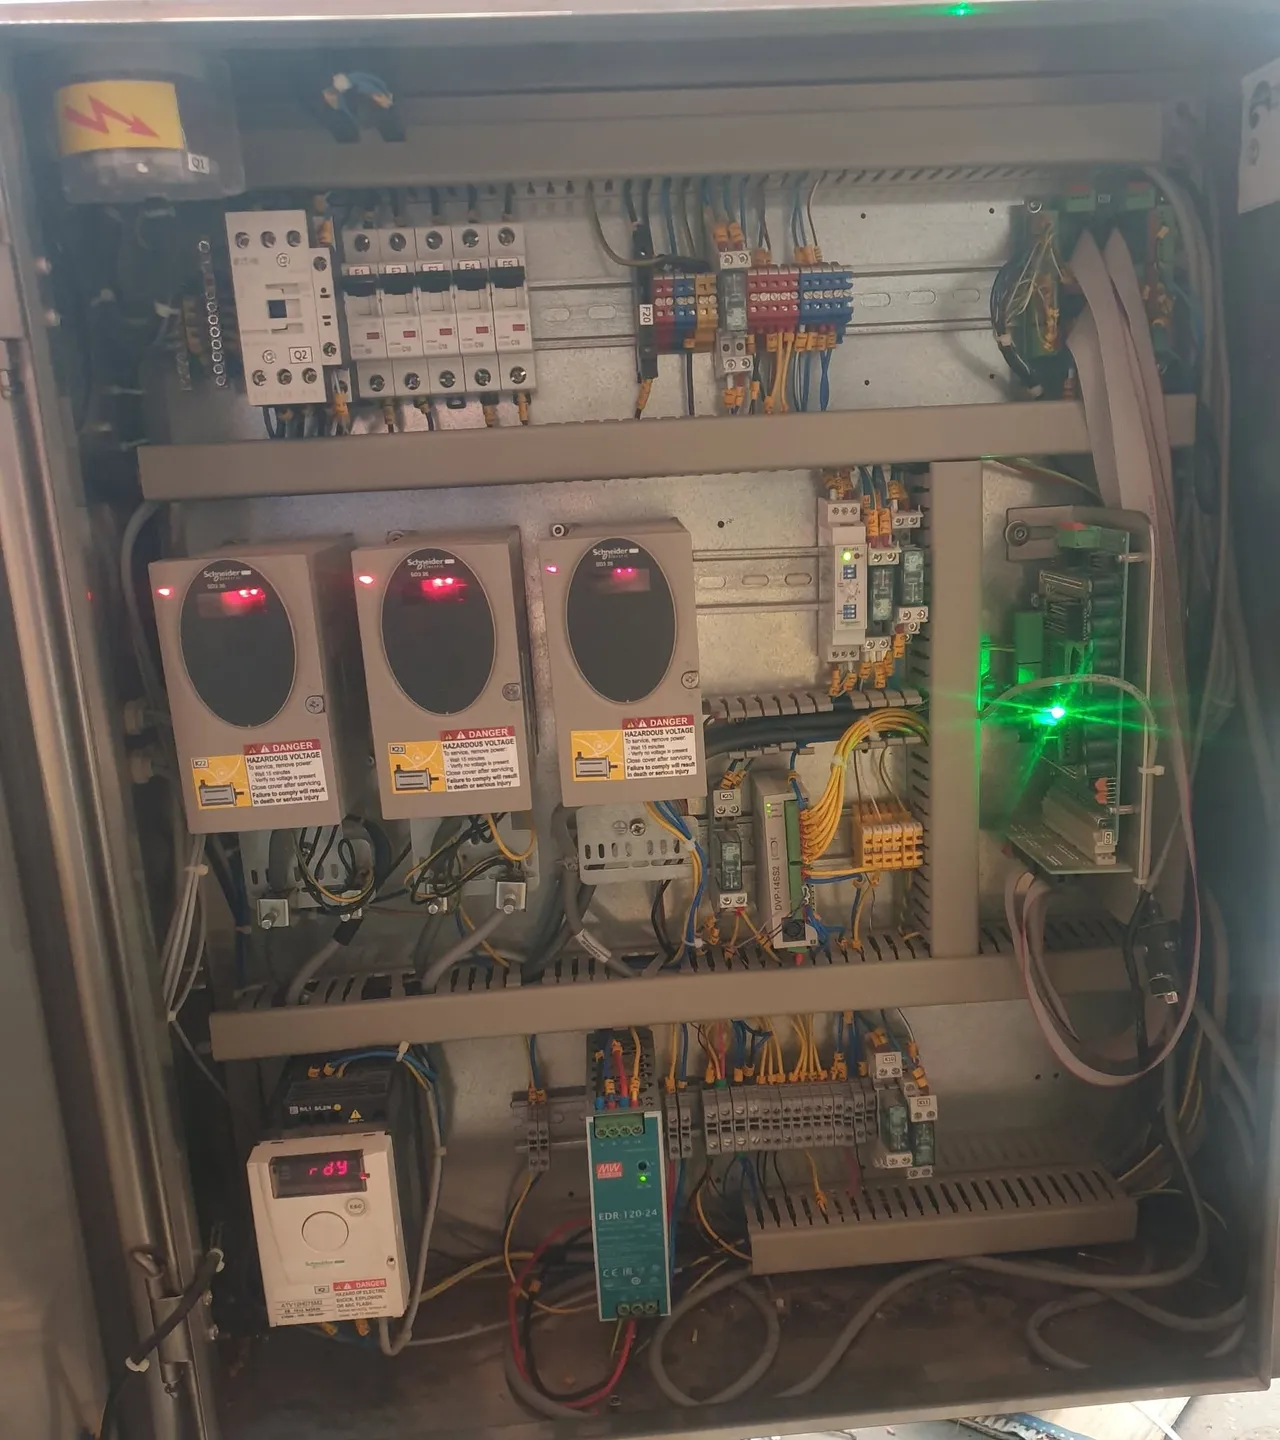
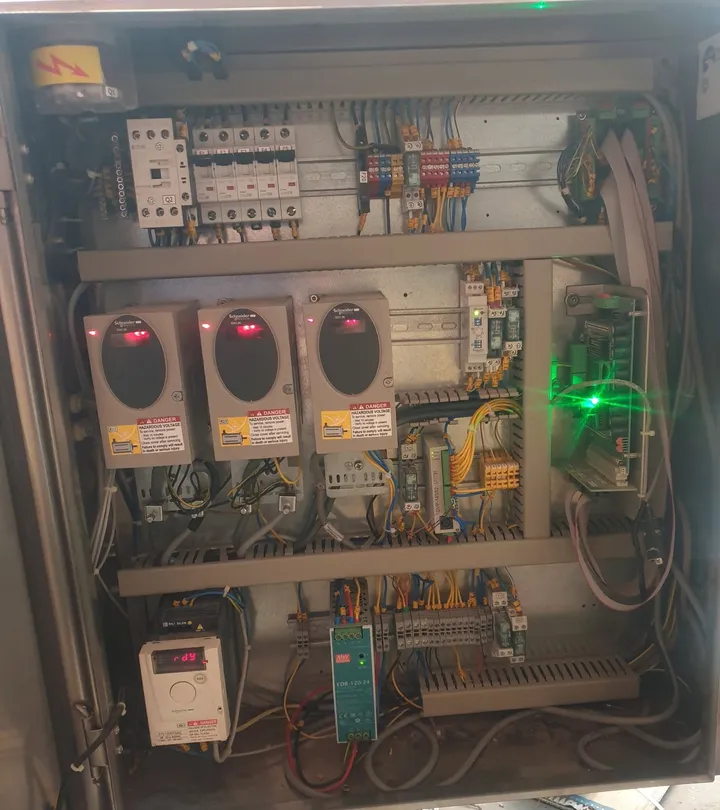
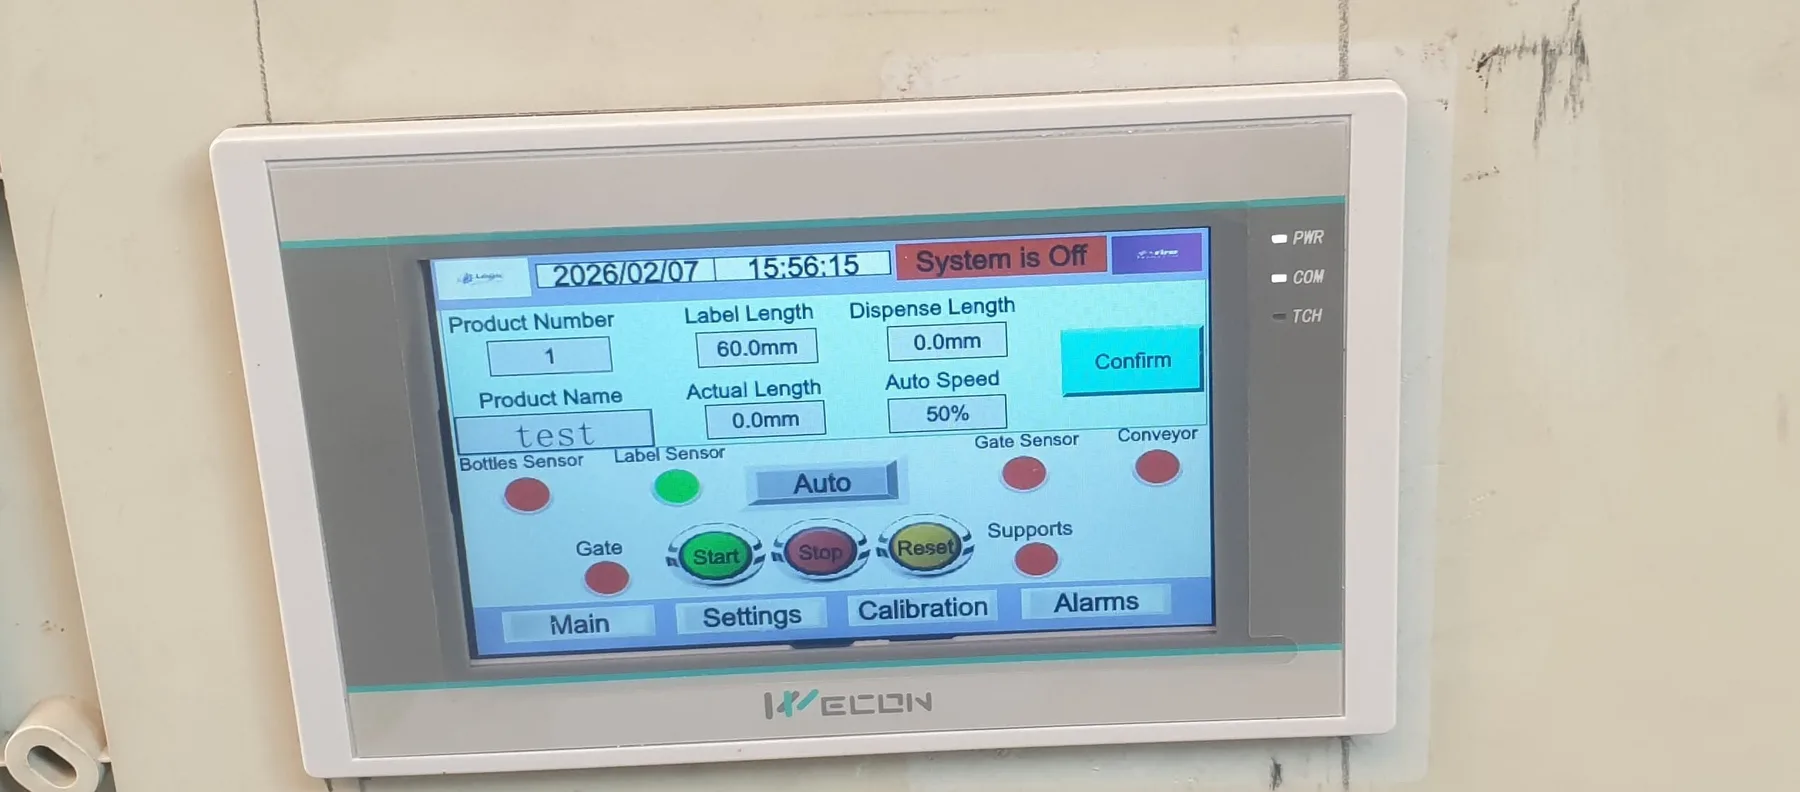
أصبحت ماكينة الليبل تعمل بالتزامن مع خط الإنتاج. يتحكم الـ PLC في سرعة وضع الليبل وموضعه باستخدام درايفرات ستيبر من Schneider Electric وانفرتر Altivar. ونظام التحكم مبني على Delta DVP PLC مع شاشة Wecon HMI.
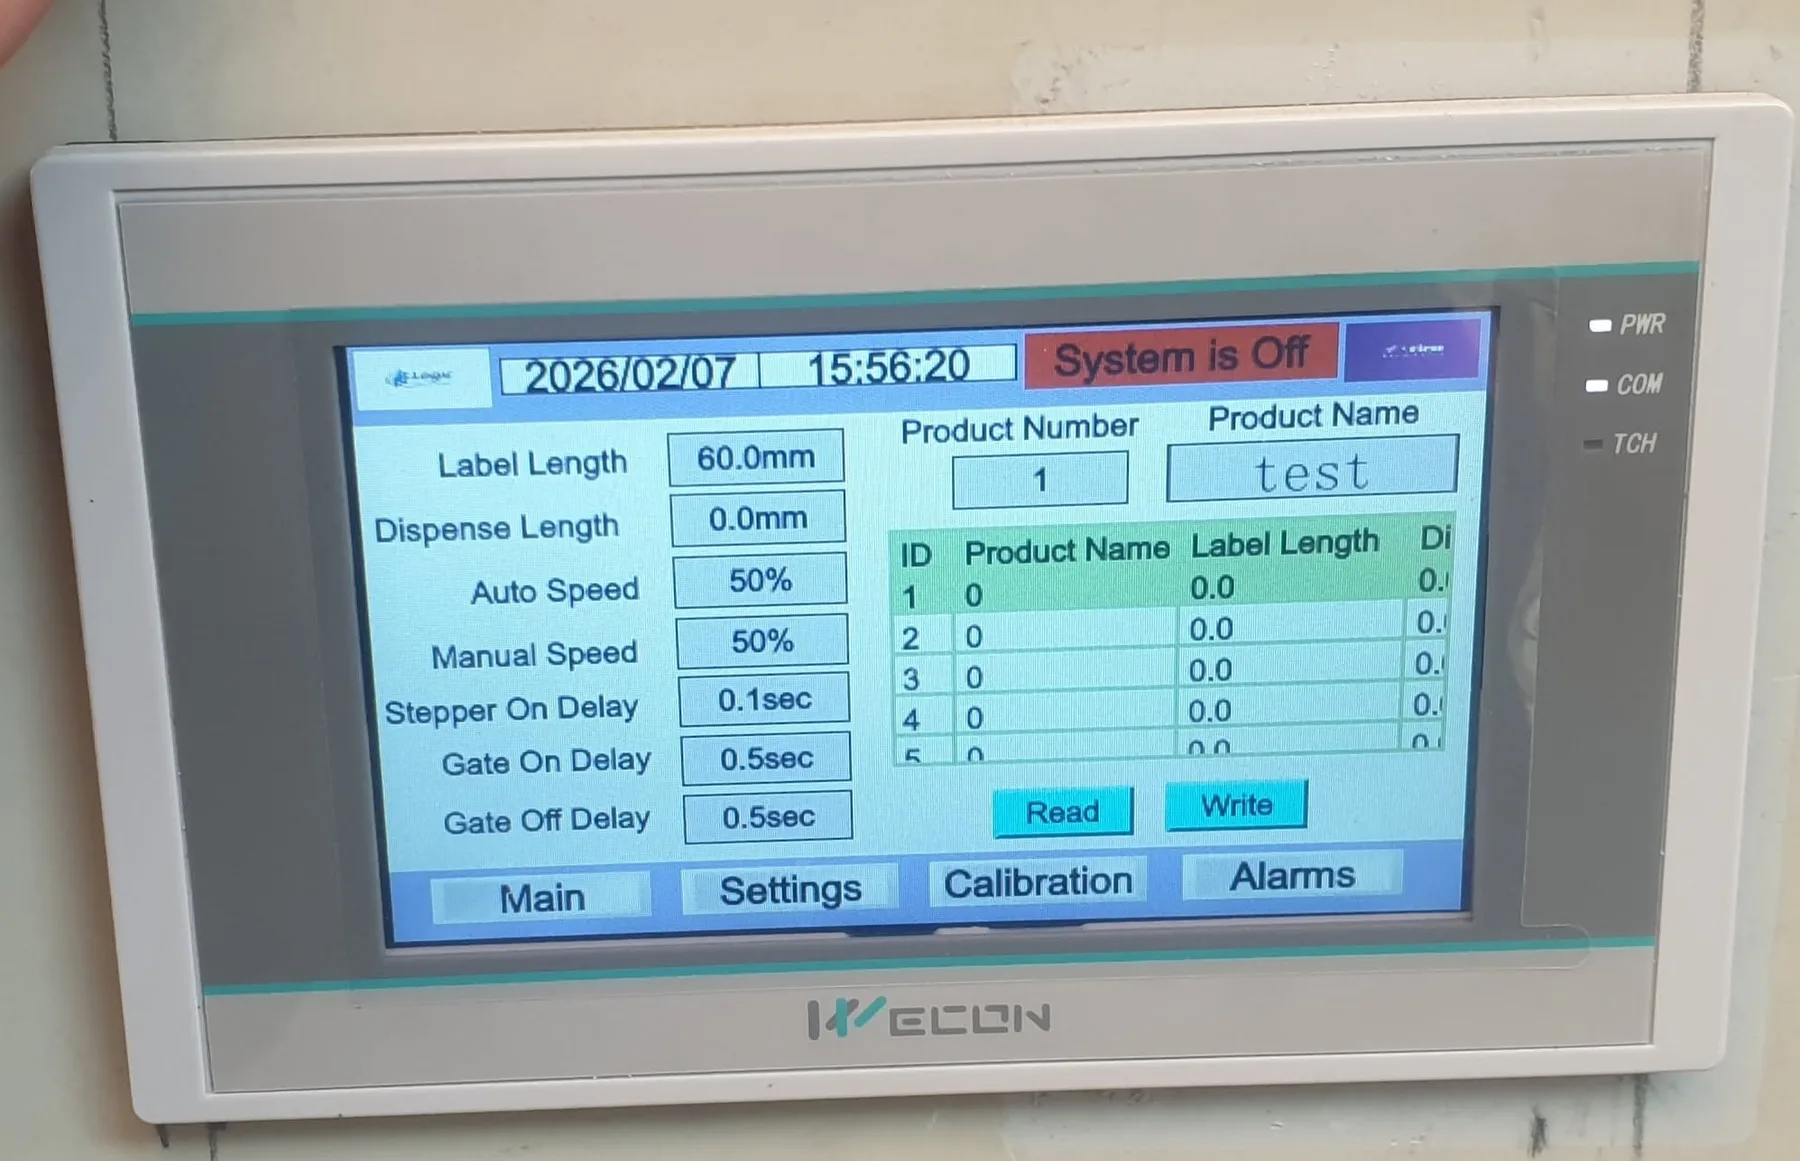
تُحفظ إعدادات كل منتج، ومنها طول الليبل وطول الإخراج والسرعات وتأخيرات البوابة والستيبر، في جدول منتجات على شاشة HMI. وتكتشف الحساسات العبوات والليبل وموضع البوابة، وينبّه النظام إلى غياب الليبل أو انحرافه عن موضعه. وتعرض شاشة HMI الحالة والإنذارات لحظيًا، ويسجل النظام بيانات الإنتاج.
نطاق العمل
- برمجة Delta PLC
- شاشة Wecon HMI بصفحات الرئيسية والإعدادات والمعايرة والإنذارات
- سرعة وضع الليبل وموضعه والمزامنة مع الخط
- التحكم في درايفرات الستيبر لإخراج الليبل
- جدول منتجات للأحجام ومقاسات الليبل
- حساسات العبوات والليبل والبوابة
- اكتشاف غياب الليبل أو انحرافه
- تسجيل البيانات ومتابعة الإنتاج
النتيجة
تنتقل الماكينة من منتج إلى آخر باستدعاء إعداداته المحفوظة، وتضع الليبل بالتزامن مع الخط، وتنبّه إلى غياب الليبل أو انحرافه قبل أن تنتقل المنتجات إلى المرحلة التالية.